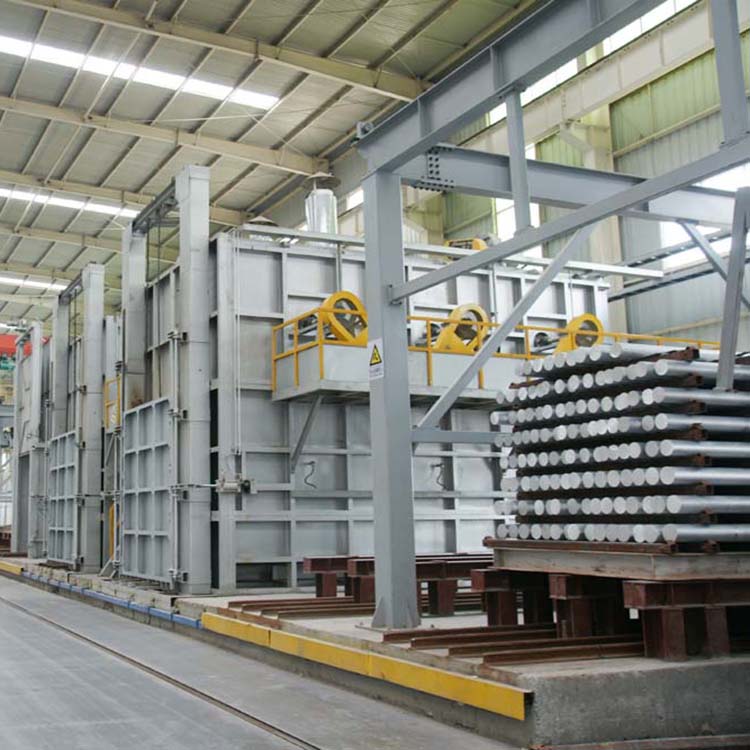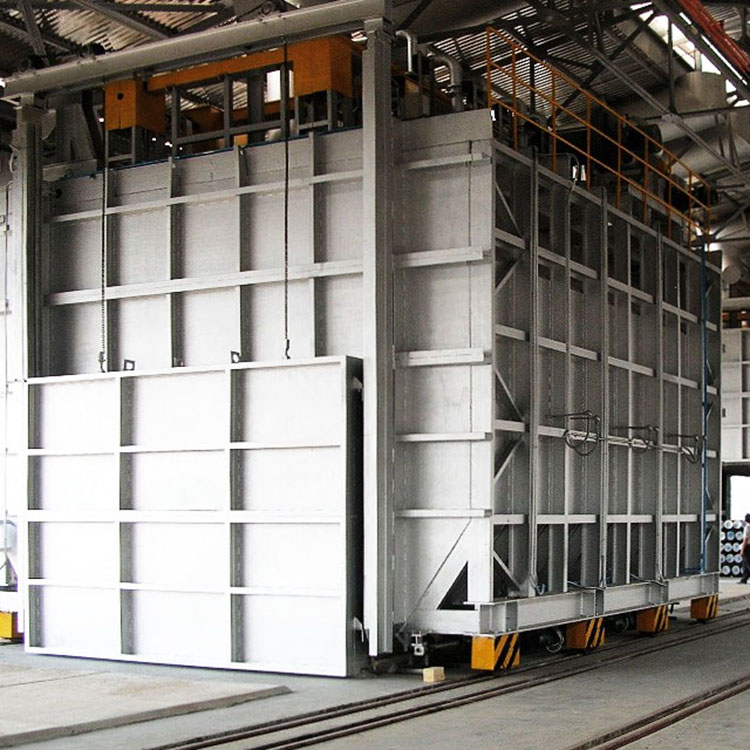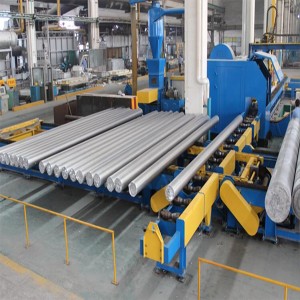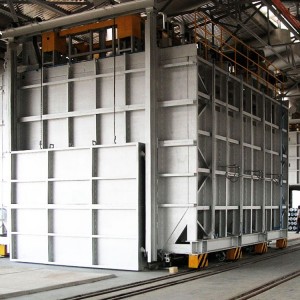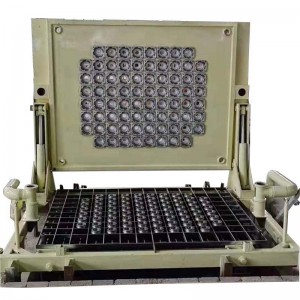
অ্যালুমিনিয়াম ফাউন্ড্রির জন্য হট টপ বিলেট কন্টিনিউয়াস কাস্টিং মেশিন
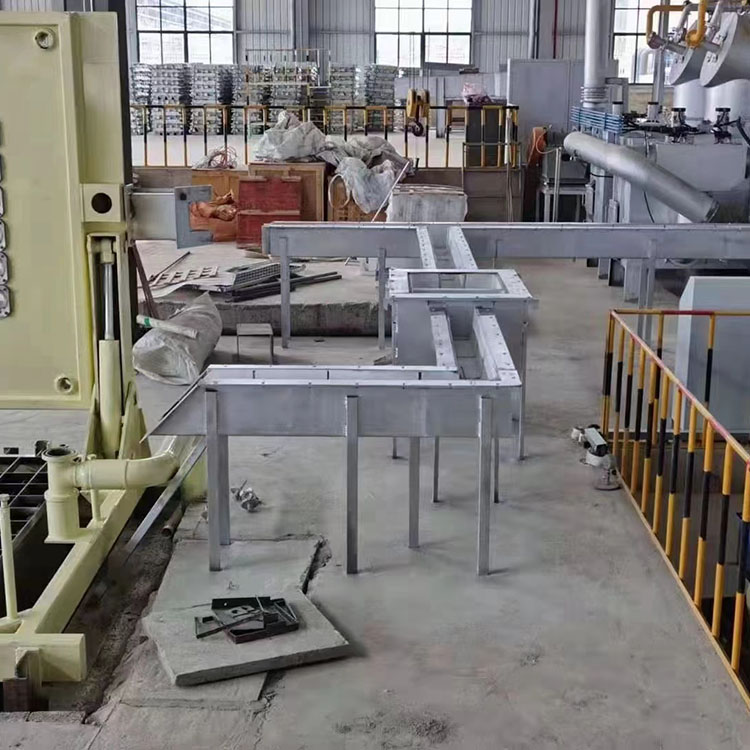
পুলার, হাইড্রোলিক ক্যাবল, ওয়েল র্যাক, লিফটার, স্টিলের দড়ি এবং গাইডিং রোলার সিস্টেম নিয়ে গঠিত।
পুলারটি মোটর, বড় গিয়ার রিডিউসার, স্টিলের দড়ি, র্যাক ইত্যাদি দিয়ে তৈরি।
হাইড্রোলিক টেবিলটি হাইড্রোলিক পাওয়ার প্যাক, ট্যাঙ্ক, টার্নিং টেবিল, পাইপ এবং ভালভ ইত্যাদি দিয়ে তৈরি।
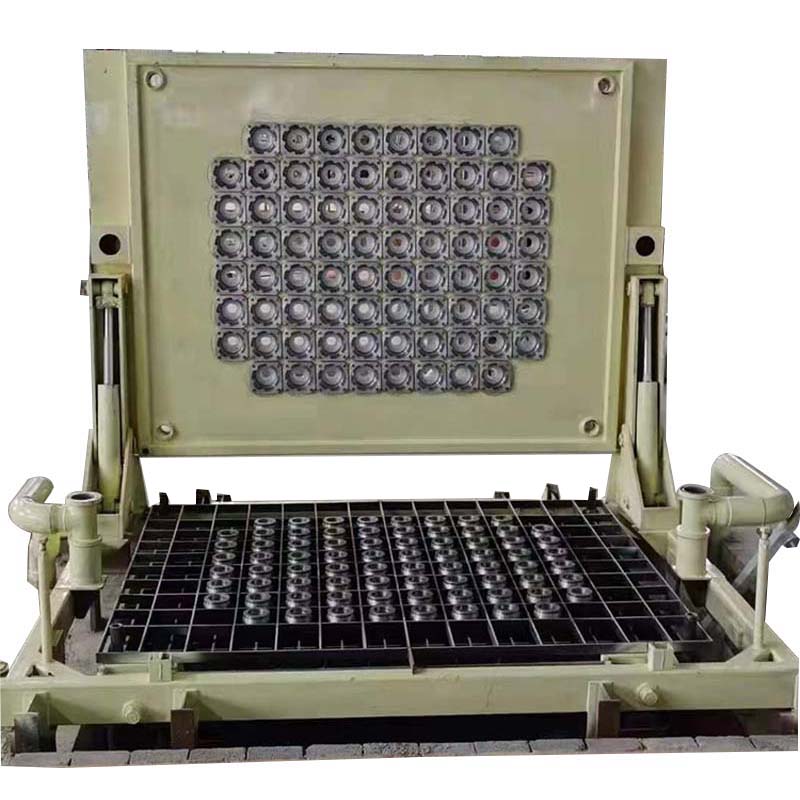
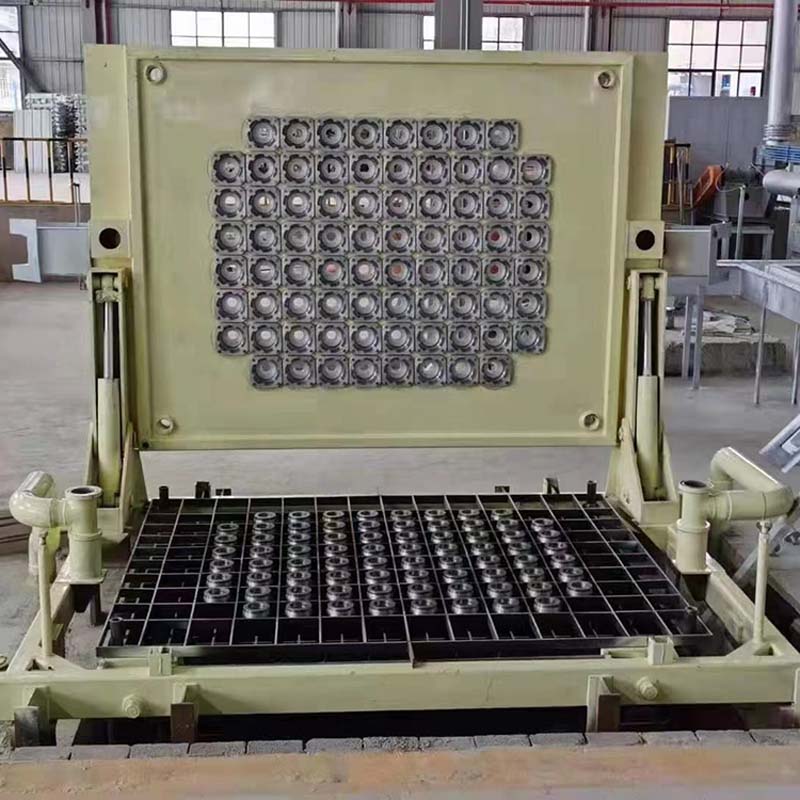
র্যাকের পাশে হাইড্রোলিক টেবিল স্থাপন করা আছে, উপরের ছাঁচটি হাইড্রোলিক টেবিলের উপর বসানো এবং নিচের ছাঁচে লিফটার র্যাক বসানো আছে। ঢালাইয়ের সময়, লিফটারটিকে নিচের সীমা পর্যন্ত টেনে নামানো হয় এবং তারপর স্টিলের দড়ির মাধ্যমে এটিকে উচ্চতার সীমায় নিয়ে গিয়ে ঢালাই সম্পন্ন করা হয়।
উৎপত্তিস্থল:গুয়াংডং, চীন
অবস্থা:নতুন, নতুন
মেশিনের ধরণ:কাস্টিং মেশিন, ডাই কাস্টিং মেশিন
ভিডিও বহির্গমন-পরিদর্শন:প্রদান করা হয়েছে
যন্ত্রপাতি পরীক্ষার প্রতিবেদন:প্রদান করা হয়েছে
বিপণনের ধরণ:নতুন পণ্য ২০২০
মূল উপাদানগুলির ওয়ারেন্টি:১ বছর
মূল উপাদানসমূহ:গিয়ারবক্স, মোটর, গিয়ার, পাম্প
ভোল্টেজ:৩৮০ ভোল্ট, ৫০ হার্জ
ওয়ারেন্টি:১ বছর
প্রধান বিক্রয় বৈশিষ্ট্য:পরিচালনা করা সহজ
শোরুমের অবস্থান:কোনোটিই না
প্রযোজ্য শিল্পসমূহ:উৎপাদন কেন্দ্র
ওজন (কেজি):৫০০০
বিলেটের দৈর্ঘ্য:৬ মিটার
বিলেটের ব্যাস:৭০-৪০৬ মিমি
বিলেটের ব্যাস:৩-১৬ ইঞ্চি
ঢালাই পদ্ধতি:হট টপ কাস্টিং, এয়ার স্লিপার কাস্টিং, অয়েল স্লিপার কাস্টিং
আবেদন:ফাউন্ড্রি শিল্প
ব্যবহার:গোল বার
প্রকার:অনুভূমিক অবিচ্ছিন্ন কাস্টিং মেশিন
প্রযুক্তি:স্বয়ংক্রিয় ছাঁচ সমন্বয়
কাস্টিং মেশিনটি লেভেল ক্লোজ-প্যাকড হট-টপ কাস্টিং সিস্টেম ব্যবহার করে, ডামি বারের সাহায্যে স্বয়ংক্রিয়ভাবে সঠিক অবস্থানে টার্গেট স্থাপন করে এবং এটি সিলিসিক অ্যাসিড পেপার মুক্ত।
১. নিক্ষেপের গতি ০-২৫০ মিমি/মিনিট (ধাপহীন গতি নিয়ন্ত্রণ ব্যবস্থা)। এতে ৫-কিলোওয়াট আকর্ষণ শক্তিসহ বিভিন্ন ধরনের গতি-রোধক ব্যবস্থা রয়েছে।
২. ঢালাই সম্পন্ন হওয়ার পর, স্থিতিশীল হাইড্রোলিক ট্রান্সমিশন সিস্টেমের মাধ্যমে কাস্টিং টেবিলটি প্লেটের উপর ৮৯° সেলসিয়াস তাপমাত্রায় উল্টে যেতে পারে। স্বয়ংক্রিয় বিলেট কাস্টিং মেশিন।
৩. কাস্টিং মেশিন অ্যাডটস কাস্টিং সিস্টেম (লেভেল ডিসক্লোজ-প্যাকড হট টপ), টার্গেটিস আই এম রাইট পোস্টলন উইথ ডামি বার অটোম্যাটবল এবং আই ফ্রি ফ্রম আইসিক অ্যাসিড পেপার।
৪. কেসিং-এর গতি ০-২৫০ মিমি/মিনিট (ধাপহীন গতি নিয়ন্ত্রণযোগ্য)। এতে ৫-কিলোওয়াট র্যাকটন শক্তিসহ বিভিন্ন ধরনের অ্যান্টি-স্পিড সিস্টেম রয়েছে।
৫. কাস্টিং সম্পন্ন হওয়ার পর, স্থিতিশীল হাইড্রোলিক ট্রান্সমিশন সিস্টেমের মাধ্যমে কাস্টিং টেবিলটিকে প্লেটের উপর ৮৯*সি তাপমাত্রায় ঘোরানো যায়।
| মোডেড নিও। | ব্লেটের আকার ডা. x দৈর্ঘ্য (মিমি) | বিলেটের পরিমাণ (পিস) | শক্তি (liw) | প্রতি সময়ে ওজন (কে) | টিটিং কোণ(") | আচ্ছা সে Lx W (মিমি) |
| ALM-ZB3.5" | ৯০*৬০০০ | 54 | B | ৫৫৬২ | ০-৮৯ | ১৯০০* ১৯০০ |
| ALMZB5" | ০১২৭*৫০০০ | 32 | B | ৫৮৫৯ | ০-৮৯ | ১৮০০* ১৮০০ |
| এএম-জেড৮৬" | ০১ ৫২*৬০০০ | 20 |
| ৫৮৭৬ | ০-৮৯ | ১৬০০*১৬০০ |
| এএম-২৮৭" | ১৭৮*৬০০০ | 16 |
| ৬৪৪৬ | ০-৮৯ | ১৬০০* ১৬০০ |
| এম-২৮৮ | ৯২০৩*৬০০০ | 12 | B | ৬২৮৮ | ০-৮৯ | ১৬০০* ১৬০০ |
| এএলএম-২০৯" | ৯২৩০*৬০০০ | 8 | B | ৫৩৮২ | ০-৮৯ | ১৬০০* ১৬০০ |
| একটি এম-২বি৩.৫" | ০৯০*৬০০০ | ১০০ | 11 | ১০৩০০ | ০-৮৯ | ২৪০০* ২৪০০ |
| AUM-2B5" | *১২৭*৬০০০ | 60 | 11 | ১০৯৮৭ | ০-৮৯ | ২৩০০*২৩০০ |
| ALMZB5.5" | ০১৪০*৬০০০ | 42 | 11 | ১০৪৬৮ | ০-৮৯ | ২০০০*২০০০ |
| এএলএম-জেডবি৬" | ১৫২*৬০০০ | 36 | 11 | ১০৫৭৭ | ০-৯ | ২০০০*২০০০ |
| এএম-২বি৭* | ১৭৮*৬০০০ | 26 | 11 | ১০৪৭৬ | ০-৮৯ | ২১০০*২১০০ |
| ALM-ZB8" ; | ২০৩*৬০০০ | 20 | 11 | ১০৪৮১ | ০-৮৯ | ১৮০০* ১৮০০ |
| AM-ZB9* | ২৩০*৬০০০ | 16 | 11 | ১০৭৬৪ | 0一9 | ১৮০০*১৮০০ |
উল্লেখ্য, উপরের প্রযুক্তিগত পরামিতিগুলো শুধুমাত্র আপনার অবগতির জন্য। চূড়ান্ত বিবরণ চূড়ান্ত চুক্তি সাপেক্ষে প্রযোজ্য হবে।
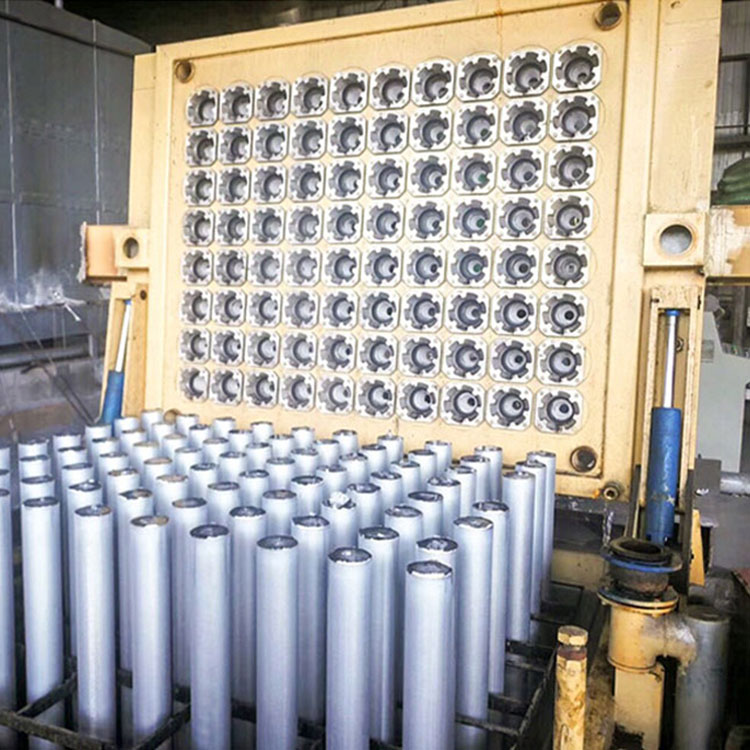
১) একই স্তরের হট-টপ কাস্টিং প্লেট একাধিক হট-টপ মোল্ডকে সংযুক্ত করার জন্য একটি একীভূত সরবরাহ ও বিতরণ প্লেট ব্যবহার করে, যাতে কাস্টিং ডিস্কের পুরো সেটের প্রতিটি মোল্ডে ধাতব তরলের স্তর একই থাকে। কাস্টিং ডিস্কের পুরো সেটে একই স্তর থাকায়, প্রবাহিত অ্যালুমিনিয়াম তরল পূর্বে গঠিত অ্যালুমিনিয়াম অক্সাইড ফিল্মের নিচ দিয়ে প্রবাহিত হয়, যা ধাতুর দ্বিতীয় পর্যায়ের দূষণ এবং জারণজনিত দহন প্রতিরোধ করে।
২) একই সময়ে, অনুভূমিক তলের পূর্ণ সদ্ব্যবহার করার জন্য, একাধিক রড ঢালাই বাস্তবায়নের উদ্দেশ্যে ছাঁচটিকে ঘনভাবে বিন্যস্ত ছোট ছাঁচ হিসাবে নকশা করা যেতে পারে।
৩) গলিত অ্যালুমিনিয়ামের পরিমাণ বেশি এবং প্রক্রিয়া চলাকালীন তাপের অপচয় কম হওয়ার কারণে, ঢালাইয়ের তাপমাত্রা কমানো যায়, ফলে ক্রিস্টালের সাবকুলিংয়ের মাত্রা বেশি হয়, স্বতঃস্ফূর্ত নিউক্লিয়েশনের হার উচ্চ হয় এবং দানাগুলো সূক্ষ্ম হয়। ছোট ছাঁচের সহজাত বৈশিষ্ট্যগুলো ছাড়াও, ছাঁচের মধ্যে গলিত অ্যালুমিনিয়ামের কার্যকর ক্রিস্টালাইজেশন উচ্চতা সাধারণ হট-টপ কাস্টিংয়ের চেয়ে কম হয়, তরল গহ্বরের গভীরতা কম হয়, ঢালাই করা রডের সেগ্রিগেশন স্তর পাতলা হয়, দানাগুলো আরও সুষম হয় এবং এর বাহ্যিক রূপ মসৃণ হয়।
৪) সরঞ্জামটি একটি সম্পূর্ণ অংশ হিসেবে একত্রিত করা হয়, অর্থাৎ, কাস্টিং প্ল্যাটফর্ম এবং ডামি বেস আগে থেকেই নির্দিষ্ট স্থানে রেখে একে অপরের সাথে সংযুক্ত করা হয়, এবং তারপর কাস্টিং মেশিনের চ্যাসিস ও টিল্টিং মেকানিজমের উপর স্থাপন করা হয় এবং ওয়্যার রোপ বা হাইড্রোলিক গাইড কলাম লিফটের সাথে একত্রে ব্যবহার করা হয়।
২. পণ্যের সুবিধা
১) উপরের মোল্ড শান্ট প্লেটের প্রবাহ পথের জন্য ট্র্যাপিজয়েডাল নকশা গ্রহণ করা হয়েছে, যা তরলীকরণ প্রক্রিয়ার সময় অ্যালুমিনিয়াম আটকে যাওয়ার ঘটনা কমাতে পারে এবং এর ফলে শান্ট প্লেটের কার্যকাল বৃদ্ধি পায়।
২) উপরের ডাই প্লেটটি গাইড টিউব এবং অ্যাডাপ্টার প্লেটের সমন্বিত নকশা গ্রহণ করে, যা অ্যালুমিনিয়াম রডের পৃষ্ঠে অ্যালুমিনাইজিং এবং ড্রয়িং-এর ঘটনা এড়াতে পারে এবং একই সাথে, এটি ক্ষয়যোগ্য যন্ত্রাংশের খরচ কমাতে পারে।
৩) অভ্যন্তরীণ জল সঞ্চালন শীতলীকরণ ব্যবস্থা গ্রহণ করা হয়, ডাইভার্টার প্লেট এবং প্রধান খাঁজের তাপ সংরক্ষণের ক্ষমতা ভালো, ঢালাই প্রক্রিয়া চলাকালীন তরল স্তরের ওঠানামা কম হয় এবং সহজে স্ল্যাগ ও বর্জ্য বাহিত হয় না।