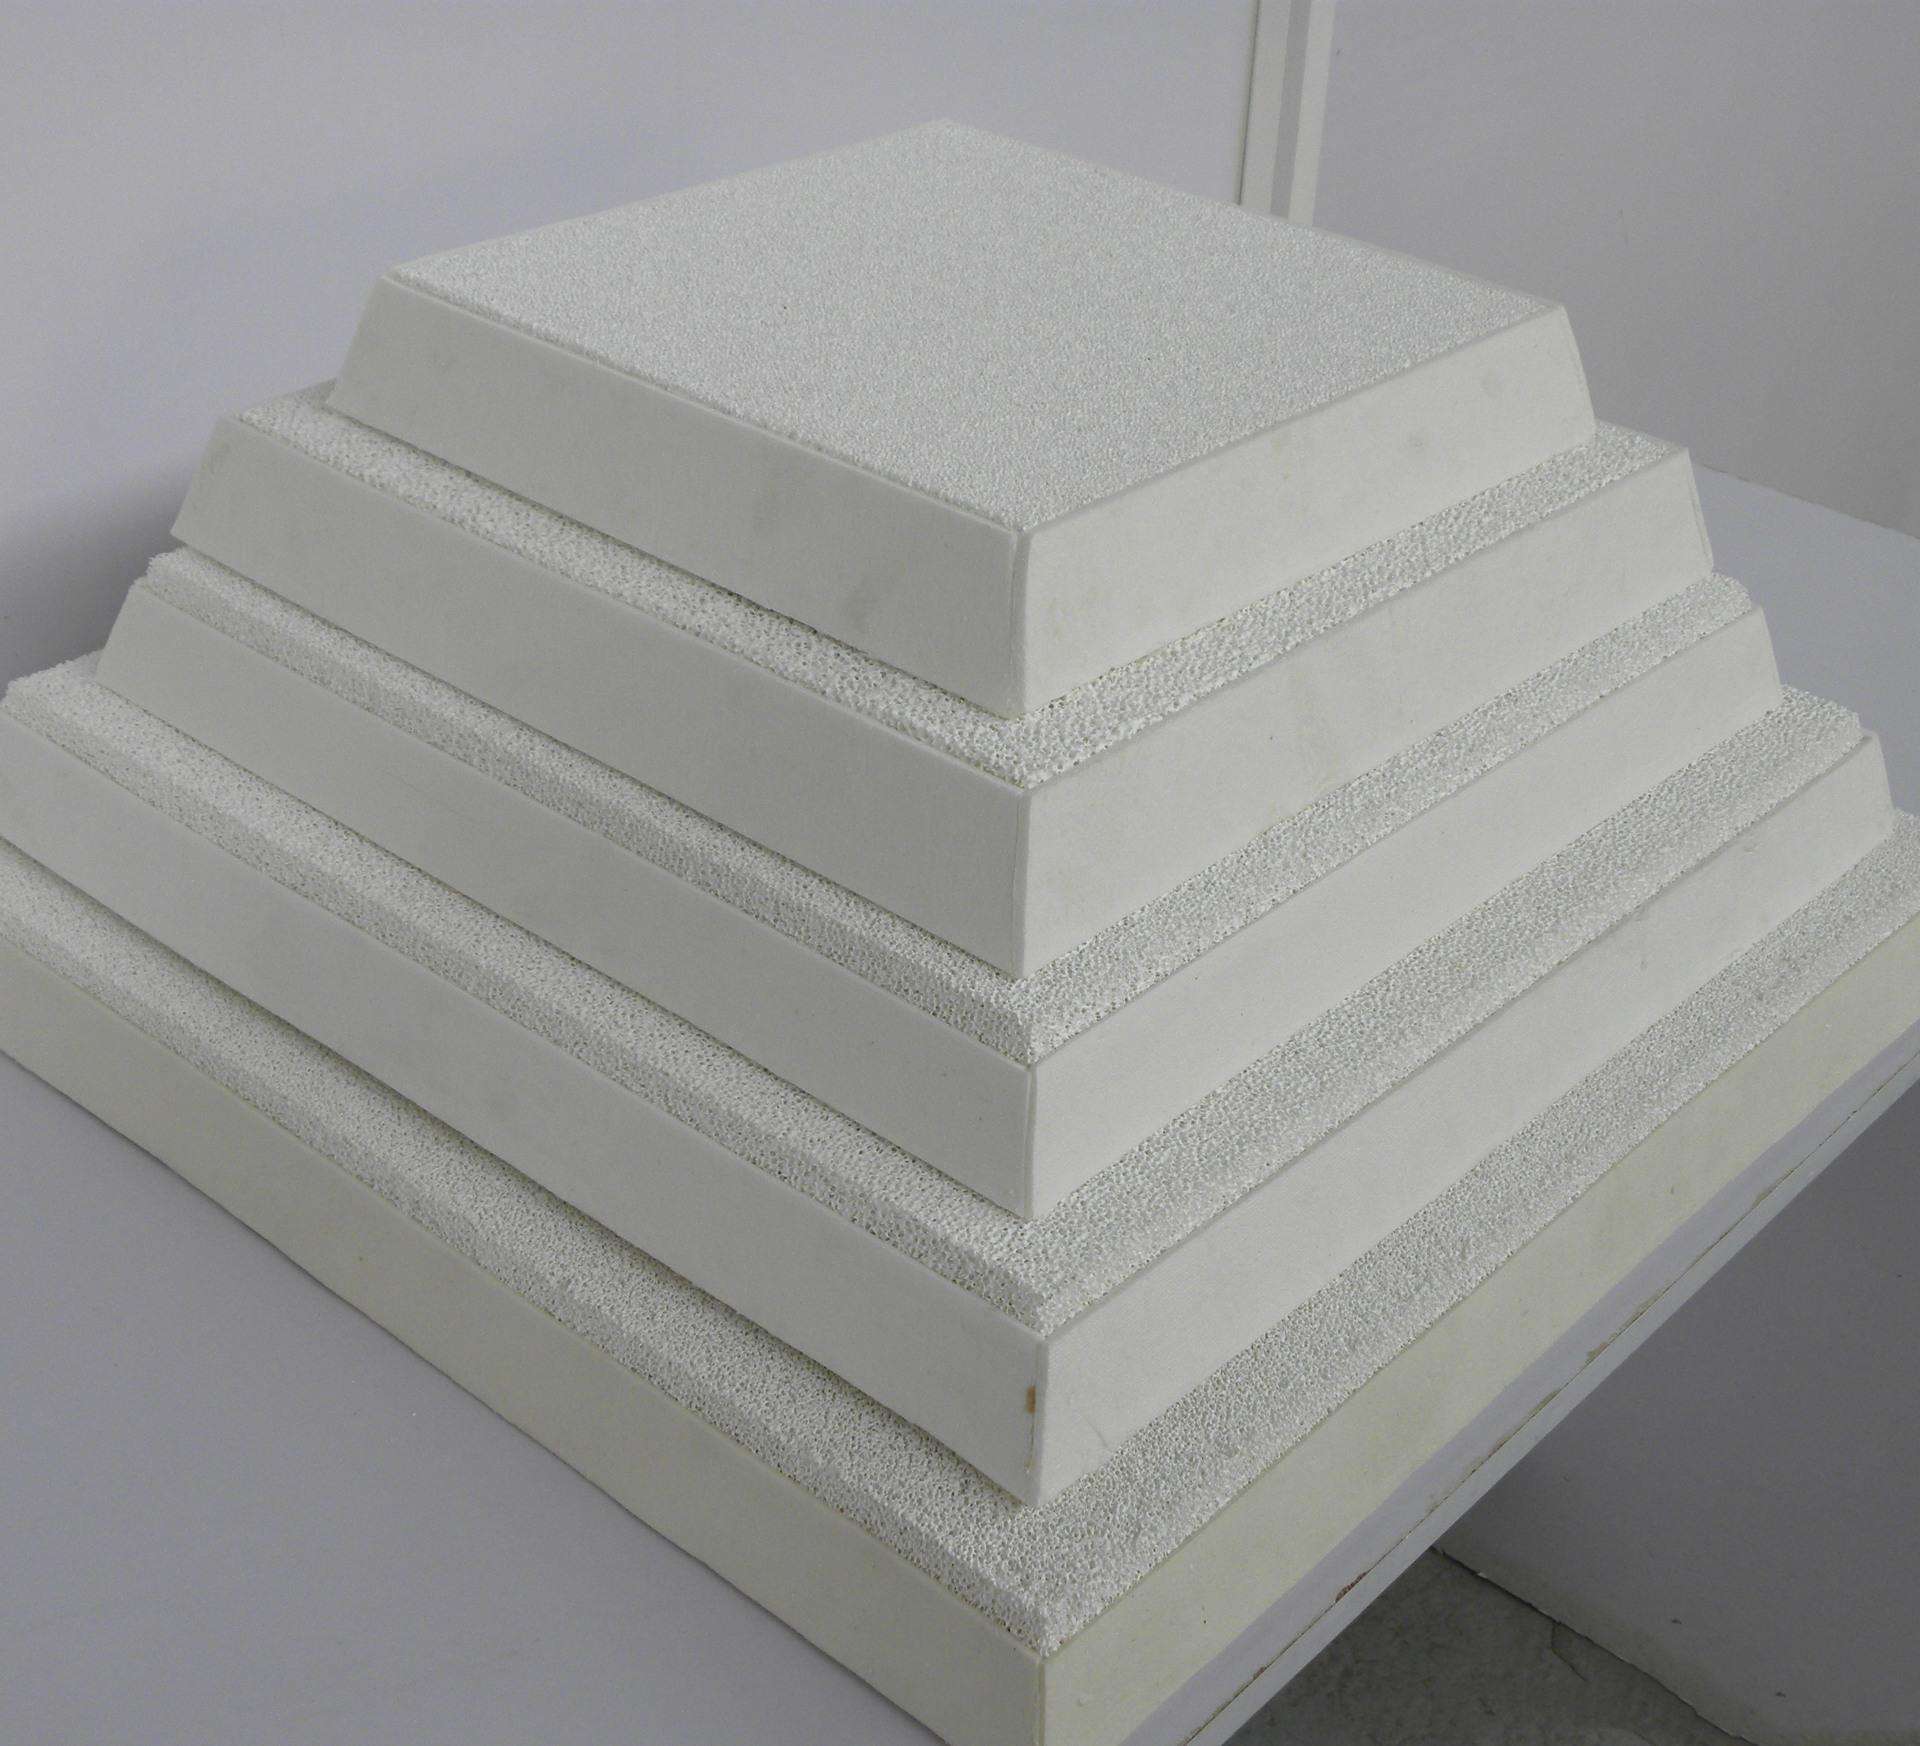
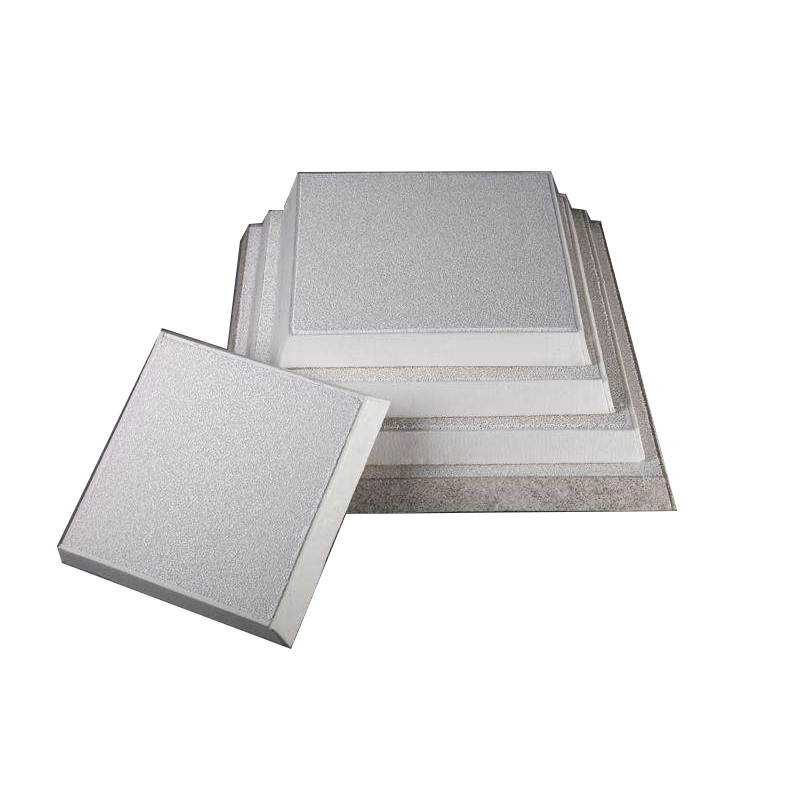
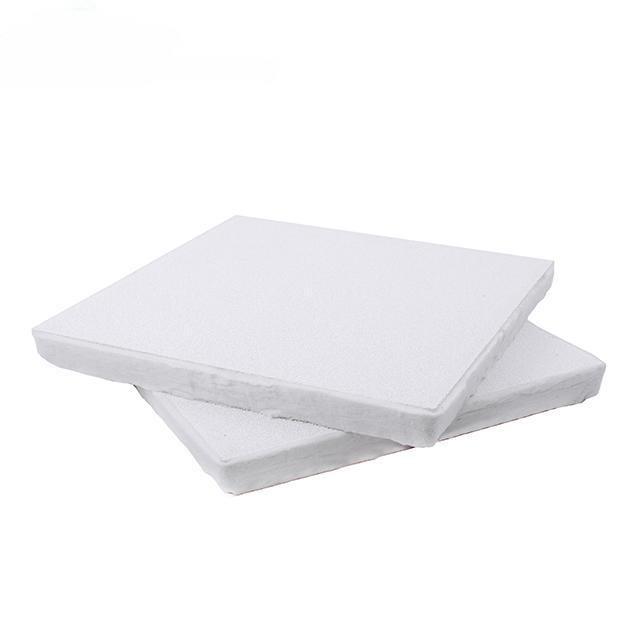
অ্যালুমিনিয়াম ঢালাইয়ের জন্য তাপ-প্রতিরোধী সিরামিক ফোম ফিল্টার
নির্দেশাবলী:
ফিল্টার বক্সকে পরিষ্কার এবং ক্ষতিমুক্ত রাখতে এর উপরিভাগের ময়লা পরীক্ষা করুন ও পরিষ্কার করুন।উৎপাদন লাইনের প্রতিটি সরঞ্জামের নিরাপত্তা পরীক্ষা করুন, যার মধ্যে অন্তর্ভুক্ত রয়েছেচুল্লি, লন্ড্রি, ফিল্টার বক্স এবংহট টপ কাস্টিং মেশিন.
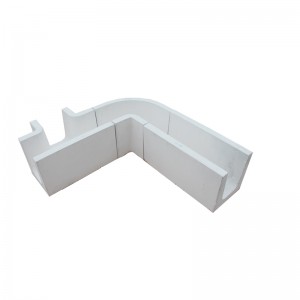
ফিল্টার প্লেটটি আলতোভাবে ফিল্টার বক্সে রাখুন এবং অ্যালুমিনিয়াম তরল যাতে বাইরে বেরিয়ে যেতে বা ভেসে উঠতে না পারে, সেজন্য ফিল্টার প্লেটের চারপাশের সিলিং গ্যাসকেটটি হাত দিয়ে চেপে দিন।
ফিল্টার বক্স এবং ফিল্টার প্লেটকে সমানভাবে গরম করে গলিত অ্যালুমিনিয়ামের তাপমাত্রার কাছাকাছি নিয়ে আসুন, এবং ফিল্টার প্লেটের প্রিহিটিং তাপমাত্রা এর চেয়ে কম হবে না।২৬০℃শোষিত জল অপসারণের জন্য প্রি-হিটিং করলে তা তাৎক্ষণিকভাবে ফিল্টারের প্রাথমিক ছিদ্রের আকার খুলতে সাহায্য করে, ফলে তাপীয় প্রসারণ ও সংকোচনের কারণে ফিল্টার প্লেটের ছিদ্র আংশিকভাবে বন্ধ হয়ে যাওয়া প্রতিরোধ করা যায়।বিদ্যুৎ বা গ্যাসপ্রিহিটিংয়ের জন্য হিটিং ব্যবহার করা যেতে পারে এবং সাধারণ গরম হতে ১৫-৩০ মিনিট সময় লাগে।
ফিল্টার বক্স থেকে গলিত অ্যালুমিনিয়াম বেরিয়ে আসার পর, এটি লান্ডারের মধ্য দিয়ে পরবর্তী কাস্টিং প্ল্যাটফর্মে যায়। এই সময়ে, অ্যালুমিনিয়াম হাইড্রোলিক হেডের পরিবর্তনের দিকে মনোযোগ দিন এবং অ্যালুমিনিয়াম তরলের প্রবাহের স্বাভাবিক চাহিদা বজায় রাখুন। স্বাভাবিক প্রাথমিক চাপের হেড হলো১০০-১৫০ মিমিযখন গলিত অ্যালুমিনিয়াম প্রবাহিত হতে শুরু করবে, তখন চাপের শীর্ষ নিচে নেমে যাবে৭৫-১০০ মিমিএবং তারপর চাপের শীর্ষ ক্রমান্বয়ে বৃদ্ধি পাবে।
স্বাভাবিক পরিস্রাবণ প্রক্রিয়ার সময়,ধাক্কা দেওয়া এড়িয়ে চলুনএবংফিল্টার প্লেট কাঁপানোএকই সময়ে, লন্ড্রিটি হওয়া উচিতঅ্যালুমিনিয়াম দিয়ে ভরাঅ্যালুমিনিয়াম তরলের অতিরিক্ত আলোড়ন এড়াতে পানি ব্যবহার করুন।
পরিস্রাবণের পরে, সময়মতো ফিল্টার প্লেটটি বের করে পরিষ্কার করুন। ফিল্টার বক্স.
| আকার | মডেল/পুরু (মিমি) | পিপিআই | প্যাকিং |
| ১২ ইঞ্চি | ৩০৫/৪০ | ২০,৩০,৪০,৫০,৬০ | ১০টি/কার্টন |
| ১২ ইঞ্চি | ৩০৫/৫০ | ১০টি/কার্টন | |
| ১৫ ইঞ্চি | ৩৮১/৪০ | ৬টি/কার্টন | |
| ১৫ ইঞ্চি | ৩৮১/৫০ | ৬টি/কার্টন | |
| ১৭ ইঞ্চি | ৪৩২/৫০ | ৬টি/কার্টন | |
| ২০ ইঞ্চি | ৫০৮/৫০ | ৫টি/কার্টন | |
| ২৩ ইঞ্চি | ৫৮৪/৫০ | ৫টি/কার্টন |